Создание производства от А до Я. Часть 3: проектирование
Основные этапы:
- Определение технологических процессов
- Планировка помещений
- Проектирование инженерной инфраструктуры
- Проектирование ИТ-инфраструктуры
- Проектирование штатной структуры
1. Определение технологических процессов
Процесс построения производства – масштабен. Для этого детально должен быть продуман весь производственный процесс, включающий как основные, так и вспомогательные процессы: процессы по изготовлению продукции, процессы складирования, транспортировки, ремонта и т.д. Правила разработки техпроцессов определены в рекомендациях Р50-54-93-88. В соответствии с этими правилами разработка техпроцесса состоит из последовательности этапов, набор и характер которых зависит от типа запускаемого в производство изделия, вида техпроцессе, типа производства.

Рис.1 Процесс построения производства
Например, для участка СМТ процесс может состоять из следующего перечня:
- Складирование
- Входной контроль
- Маркировка
- Печать паяльной пастой
- Верификация и оптический контроль
- Размещение компонентов
- Пайка оплавлением
- Отмывка
- Сборка
- Ремонт
Для каждого из этих процессов определяется необходимое технологическое и производственное оборудование. Каждый из этих процессов определяет соответствующую функциональную зону и последовательность перемещения изделия между ними (технологические потоки). Одна из важных задач на этапе проектирования – выявить все необходимые функциональные зоны и маршруты перемещения.
Также на этом этапе рождается спецификация оборудования. Причем необходимо понимать, что закупаемое оборудование редко бывает типовым. Часто оно глубоко кастомизированное, с большим набором опций под определенные задачи производства.
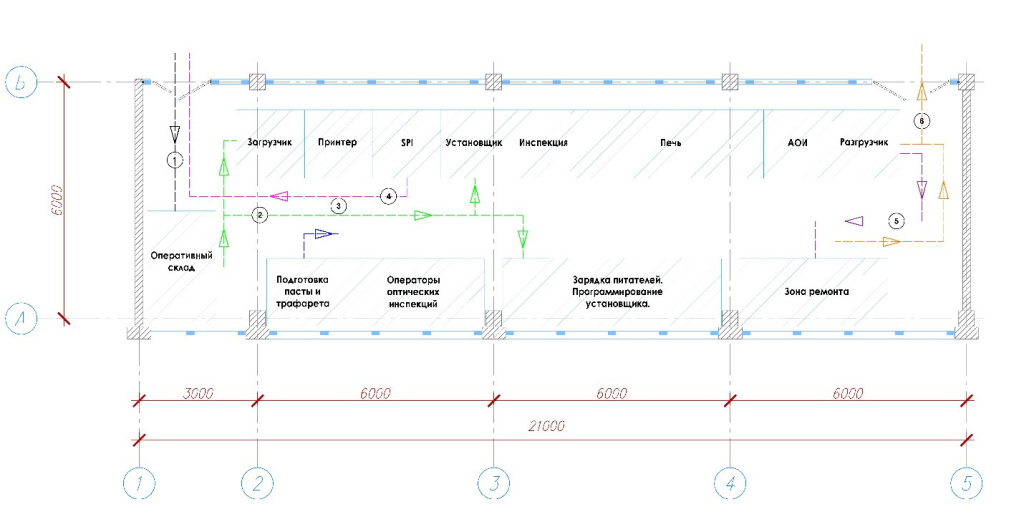
Рис.2 Маршруты перемещений изделий между функциональными зонами, где:
5 - Перемещение ПУ на ремонт после функционального контроля
6 - Перемещение изделия на склад готовой продукции
2. Планировка помещений
Производство радиоэлектроники может строиться с нуля в чистом поле, а может использовать уже существующие помещения, на которых ранее размещалось совсем иные производства. В первом случае планировку можно запроектировать сразу максимально корректно, учитывая всех необходимые процессы, во-втором же случае необходимо приспосабливать существующие площади и приспосабливаться к имеющейся инженерной инфраструктуре.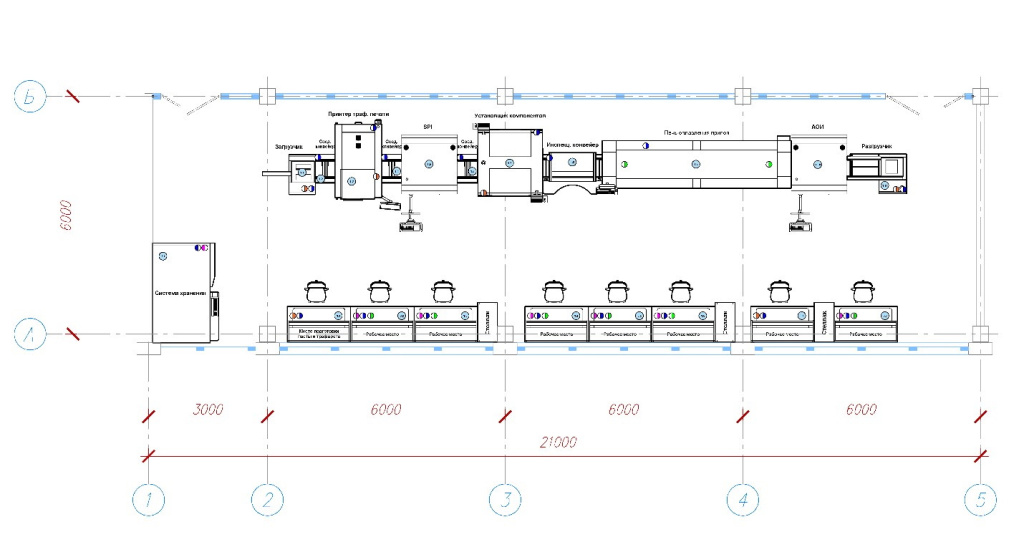
Рис.3 Пример схемы планировки помещения
На данном этапе проектирования осуществляется привязка функциональных зон и оборудования к планировке будущего производства. На план наносятся технологические потоки. Размещение функциональных зон корректируется таким образом, чтобы оптимизировать потоки, сократить пути перемещения материалов, изделий, исключить или уменьшить количество пересечений потоков между собой.
Примерами потоков могут служить:
- Перемещение комплектующих со склада на сборочный участок
- Перемещение печатного узла на верификацию и ремонт
- Перемещение плат и трафаретов на отмывку
- Перемещение изделия на склад готовой продукции
3. Проектирование инженерной инфраструктуры
После того, как будет определена спецификация оборудования, появиться определенность с его местом размещения на плане, можно переходить к следующему этапу – проектированию инженерной инфраструктуры. Это деление на этапы является условным. Архитектурно-строительная планировка, размещение технологического оборудования (станки) и размещение инженерного оборудования (вентиляция, электроснабжение, слаботочные сети и т.д.) взаимоувязано и влияют друг на друга. Происходит достаточно большое количество итераций, чтобы прийти к относительно финальной версии планировки. По опыту реализации проектов можно сказать, что внесение изменений в размещение оборудования происходит вплоть до запуска производства. С этим, к сожалению, ничего нельзя поделать и основная задача – это минимизация затрат на такие корректировки.
На этапе проектирования инженерии предусматриваются зоны, защищенные от электростатических разрядов, разрабатываются решения, обеспечивающие контроль запыленности и определенные температурно-влажностные параметры помещений. Основные разделы проектирования, которым необходимо уделить внимание с точки зрения производства – это электроснабжение, воздухоснабжение, газоснабжение, слаботочные (компьютерные) сети.
Для разработки проектной документации составляются таблицы с параметрами потребностей в инженерной инфраструктуре (задания на проектирование). По каждой единице технологического оборудования определяются требования к напряжению, мощности, потреблению сжатого воздуха, производительности вытяжной вентиляции, потреблении азота, необходимости подключения к компьютерной сети. На основе таких таблиц проектировщики выполняют проектирование отдельных разделов проектной документации (ЭОМ, СКС, ОВиК и т.д.)
4. Проектирование ИТ-инфраструктуры
Мы вступили в век Индустрии 4.0. И если раньше Заказчику было достаточно найти какое-то помещение, поставить несколько разрозненных станков и этого было достаточно для запуска производства, то теперь жизненно необходимый элемент проекта – это ИТ-инфраструктура и информационная сеть, связывающая между собой все технологическое оборудование. Проектирование такой инфраструктуры напрямую зависит от возможностей оборудования и используемого программного обеспечения.
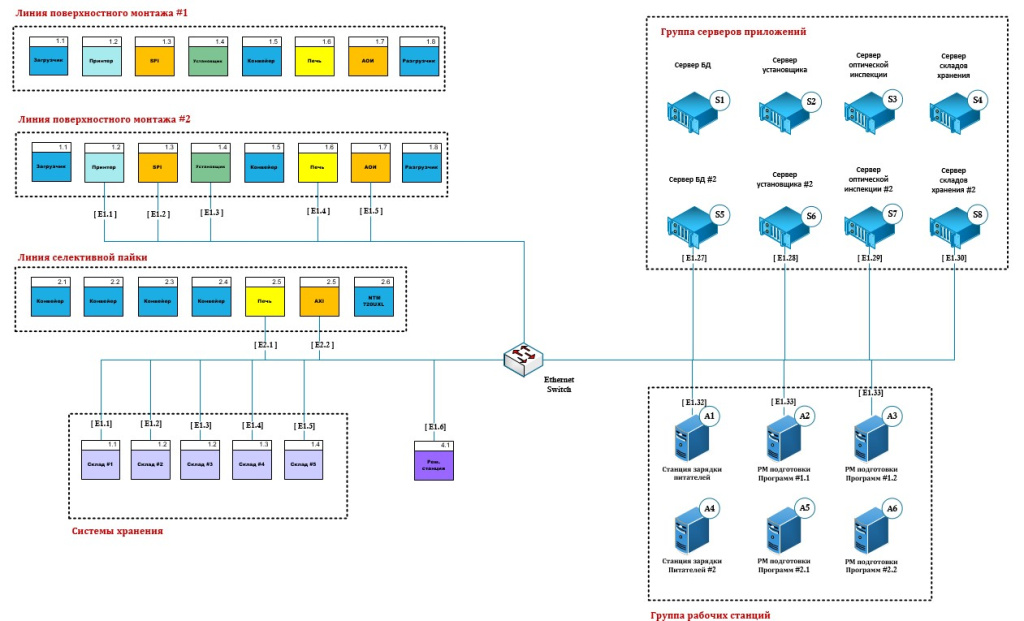
Рис.4 ИТ-инфраструктура
ИТ-инфраструктура состоит из серверов, компьютеров (рабочих станций операторов), хранилищ данных, сетевых коммутаторов, Wi-Fi точек доступа. Параметры и требования к каждой единицы ИТ-оборудования так же определяются заранее, формируются заказные спецификации. Все это оборудование в дальнейшем будет необходимо в момент запуска и наладки технологической линии. Взаимосвязь всех компонентов ИТ-инфраструктуры прорабатывается на схеме «локальной вычислительной сети» (ЛВС). Например, такое представление схемы помогает запроектировать компьютерную сеть (проект СКС), показать, как будут прокладываться компьютерные кабели, как будут размещаться коммутаторы, и группироваться ИТ-оборудование.
Также необходимо запроектировать представление, которое позволит определиться с делением сети на подсети для обеспечения производительности и безопасности. Необходимо понимать, что объем трафика, который перемещается по сети, например, только от одной оптической инспекции к серверу базы данных, может достигать около 1Гб в минуту.
5. Проектирование штатной структуры
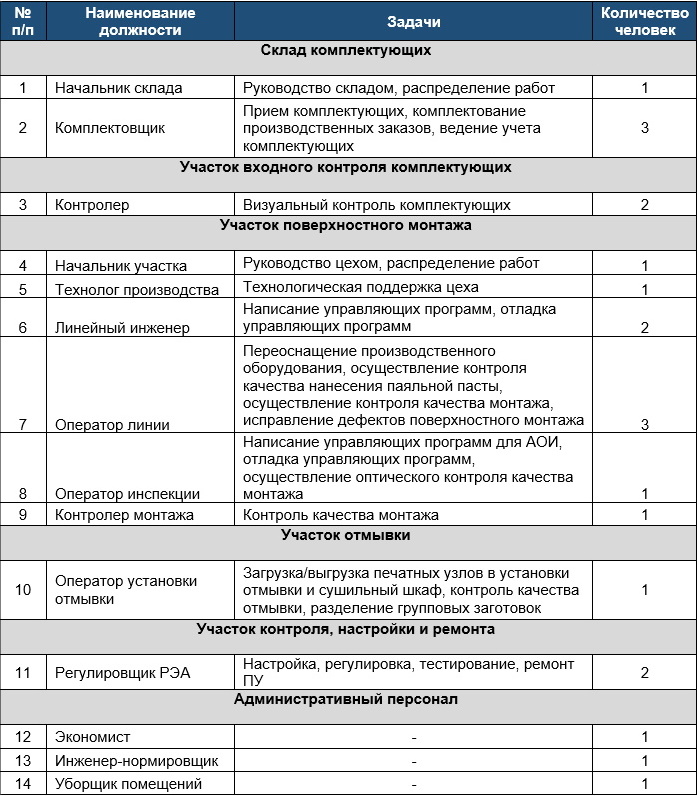
Кадровый состав по участкам определяется технологией производства. Поиском персонала, его обучением, необходимо озаботиться еще до момента запуска производства. Так как процесс реализации проекта достаточно продолжительный во времени и может занимать год и более, то не всех сотрудников нужно нанимать сразу одномоментно, но будет правильным, разбить прием специалистов на определенные этапы. Так на первом этапе, на старте проекта в обязательном порядке должен быть нанят главный технолог производства и начальник участка, на втором этапе, ближе к старту производства – нанимаются ключевые инженеры по направлениям, а затем – вспомогательный персонал.
Для примера распределение персонала по участкам показано в таблице:
Необходимо очень внимательно отнестись к выбору персонала и оптимизации их численности. Существуют проблемы с квалификацией монтажников. Происходит смена поколений, люди с большим опытом, полученным еще на советских производствах, уходят. А на смену им часто прийти некому: подготовка монтажников в учебных заведениях среднего специального образования, к сожалению, пока у нас не восстановлена до достаточного для современной промышленности уровня.
В России до сих пор остается достаточно большое количество предприятий, где значительное количество технологических процессов выполняется вручную. Этому способствует и относительно низкая стоимость ручного труда в России. В силу замедленного процесса автоматизации производственных процессов в России, эффективность современного производства пока далека от оптимальной. Это вызвано низкой степенью управляемости, непрозрачностью и хаотичностью производственных процессов в условиях недостатка времени. Процесс цифровизации предприятий происходит очень медленно. Красивые картинки и презентации, которые появляются на различных конференциях и форумах совершенно далеки от Российской реальности.
Эффективность ручного труда не прозрачна. Эти операции из-за влияния человеческого фактора становятся источником потенциальных дефектов и потерь, влияющих на общую производительность и эффективность. В случае со станком понятно, что если он исправен и управляющая программа написана корректно, то результат будет прогнозируемым. В ручной работе это, конечно, не так. Поэтому важной задачей является «оцифровка» работы монтажников, настройщиков и контролеров.
Автоматизация ручного труда остается актуальной по сей день и в перспективе десятка лет точно. Это типично российская проблема, которая так остро не стоит нигде в мире. Но нельзя забывать, что изделия становятся все сложнее, а компоненты все мельче, в особенности в наиболее высокотехнологичных изделиях. Монтаж таких мелких компонентов (как 0201 и 01005) уже невозможно выполнять вручную в массовом производстве. Поэтому с усложнением изделий доля автоматизированной сборки на российских предприятиях будет расти.
Читать предыдущий материал:
